
 EN


熱収縮チューブ 熱収縮チューブは、産業用・自動車用・民生用など幅広い分野において、電気接続部の絶縁および保護に最も実用的かつ広く用いられる方法の一つです。適切に施工された熱収縮チューブは、耐久性に優れ、湿気を通さない被膜を形成し、電気接合部を環境要因や機械的ストレス、誤接触などから守ります。熱収縮チューブの原理と正しい施工手順を理解することで、重要な運用環境における電気システムの信頼性が確保され、寿命も延長されます。
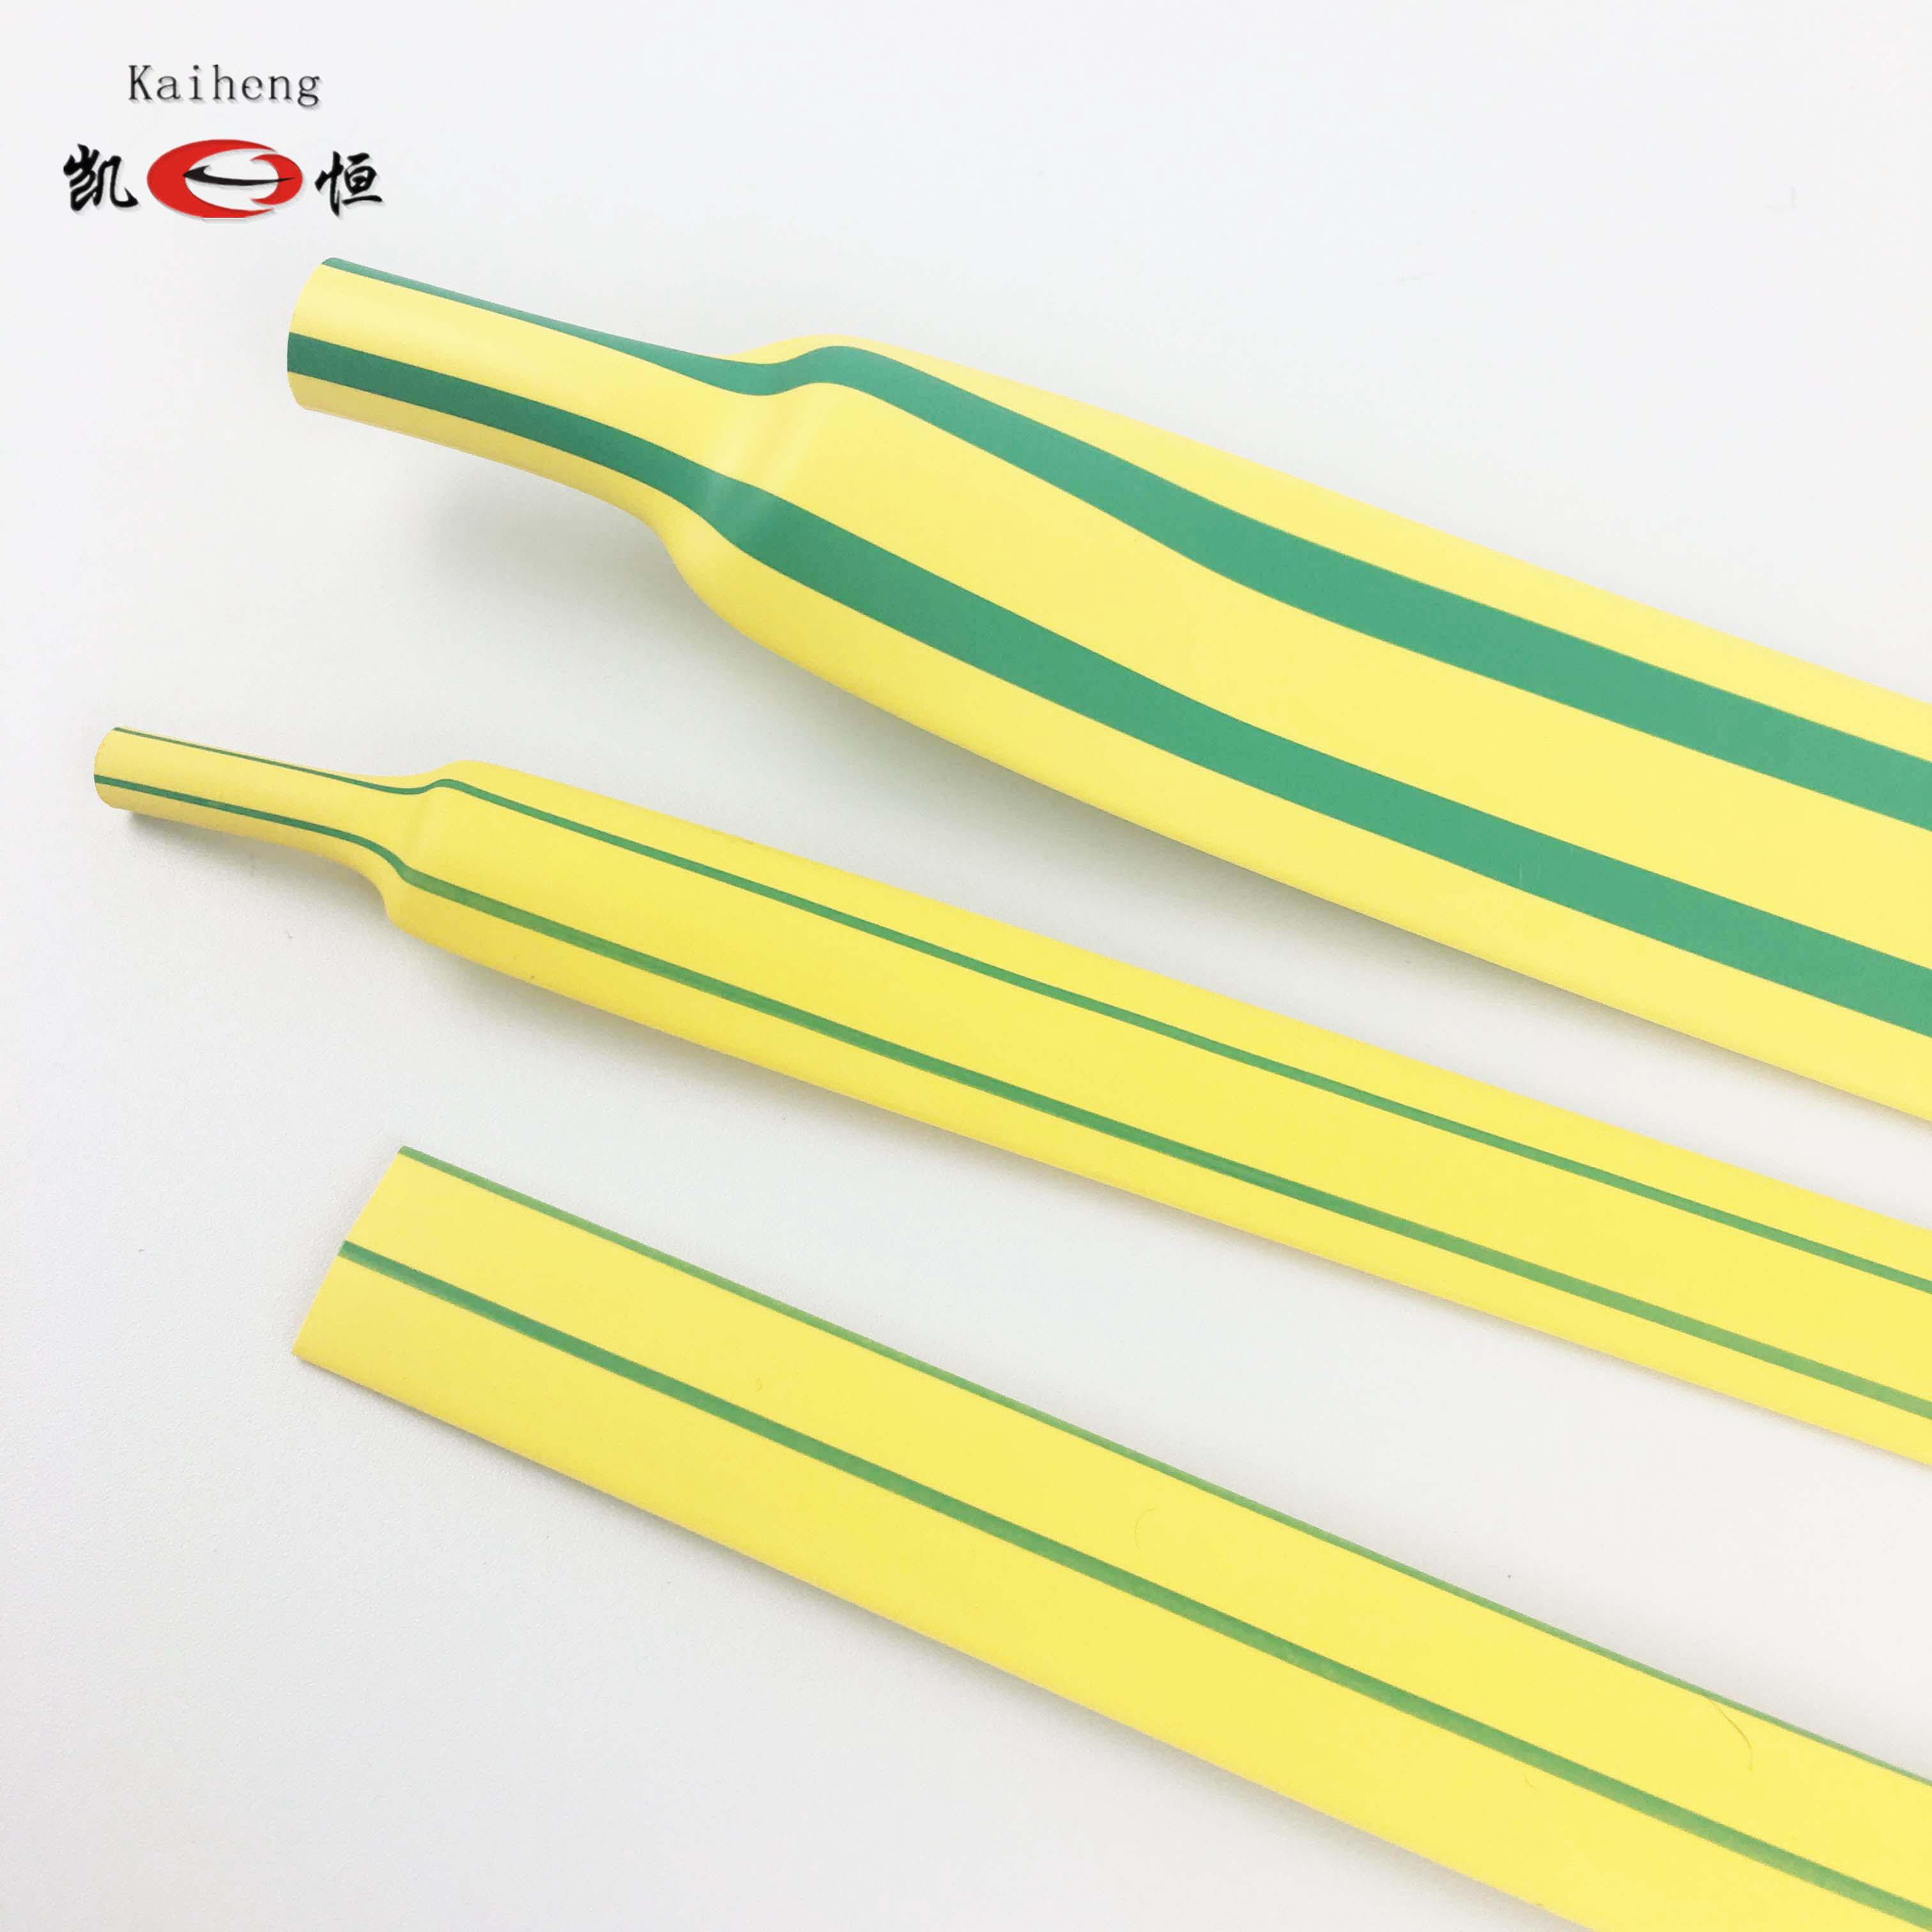
熱収縮チューブの絶縁性能は、その材質、壁厚、収縮率によって決まります。ポリオレフィン系熱収縮チューブは、優れた電気絶縁性、柔軟性、コストパフォーマンスを兼ね備えているため、業界標準として広く採用されています。加熱されると、チューブは接続部全体を均一に収縮させ、湿気の侵入を防ぎ、導電性部品を外部との接触から遮断する、きつめの保護シールを形成します。本稿では、多様な運用環境において信頼性の高い電気絶縁を実現するための、熱収縮チューブの実用的な使用方法、応用例、および技術的検討事項について解説します。
熱収縮チューブの構成と特性の理解
電気絶縁用途における材質選定
熱収縮チューブは、形状記憶特性を有する架橋ポリマー(最も一般的にはポリオレフィン)から製造されます。製造工程でチューブを加熱して拡張した後、冷却すると、その拡張された形状が保持されます。その後、再び加熱されると、ポリマー鎖が元のプログラムされた直径へと戻り、チューブが収縮して下地の接続部にきつめに密着します。熱収縮チューブの電気絶縁性能は、主にベースとなるポリマーの誘電強度——すなわち、電圧応力に対する電気的破壊への耐性——に依存します。
ポリオレフィン系の熱収縮チューブは、通常1ミルあたり1000~2000ボルトの絶縁耐圧性能を有しており、低~中電圧用途に適しています。熱収縮チューブの壁厚も、絶縁性能において極めて重要な役割を果たします。壁厚が大きいタイプは物理的保護性と絶縁破壊電圧が高くなる一方、壁厚が薄いタイプは設置空間が限られる用途で、外径の増加を最小限に抑えたい場合に好まれます。適切な熱収縮チューブの内径および壁厚を選定することで、収縮後の接続部との密着性が確保され、絶縁性能を損なう原因となる空隙が排除されます。
収縮率と熱活性化
熱収縮チューブは、その収縮率(シャrink比)が特徴で、これは拡張された未収縮状態の外径と、収縮後の最終的な外径との関係を表します。一般的な収縮率には2:1、3:1、4:1があり、これはチューブが最終的な内径の2倍、3倍、あるいは4倍までの太さの電線や接続部に対応できることを意味します。このサイズの柔軟性により、単一の製品シリーズでさまざまな接続部の直径に対応できます。熱収縮チューブの作動温度(収縮開始温度)は、配合成分によって異なりますが、通常は80~110℃の範囲です。そのため、技術者はヘアドライヤーなどの一般的な加熱工具や、お湯への浸漬といった簡便な方法で収縮プロセスを開始できます。
熱収縮チューブの熱活性化は、全体の周囲にわたって均一でなければならず、これにより収縮のばらつきが抑えられ、絶縁被覆が確実に形成されます。加熱が不均一だと、片側では収縮が不十分になり、反対側では過収縮が生じる可能性があり、結果として絶縁層に弱い部分や隙間が生じてしまいます。プロフェッショナル向けの熱収縮チューブ施工では、キャリブレーション済みのヒートガンや制御された温度環境の熱処理装置を用いて、下地の配線や部品を損なうことなく、チューブを確実かつ均一に活性化させることが求められます。使用する熱収縮チューブの材質ごとに定められた熱的条件を正確に理解し、それに基づいた施工を行うことが、信頼性の高い絶縁性能を確保する上で不可欠です。
熱収縮チューブの実践的な施工方法
事前準備とサイズ選定の手順
電気接続部に熱収縮チューブを装着する前に、十分な下準備を行うことで、絶縁性能を最大限に発揮できます。まず、ワイヤーの接続部は清潔で乾燥している必要があります。酸化膜やフラックスの残留物、その他の異物が付着していると、チューブが完全に密閉されなくなるためです。はんだ付けした接続部の場合は、熱収縮時にチューブ内側から突起が刺さるのを防ぐため、余分なはんだを切り落として滑らかな形状にしておきます。また、熱収縮チューブは、加熱前の状態で接続部にスムーズにかぶせられるほど内径が大きく、かつ加熱後に隙間なくぴったりと密着するほど内径が小さいものを選ぶ必要があります。
熱収縮チューブの必要な長さを正確に測定することも同様に重要です。チューブは、はんだ接合部または圧着接続部の両端から少なくとも12.7mm(½インチ)以上延長し、電気接続部および露出したストランド線全体を完全に被覆する必要があります。異なる直径のワイヤーゲージ同士を接続する場合、収縮比3:1または4:1の大型熱収縮チューブを用いると、直径の変化に対応しやすくなり、接合部全体に均一な圧力をかけ、完全な絶縁被覆を実現できます。熱収縮チューブを正確な長さに切断することで、取り付け時にずれてしまう余分なチューブや、接続部の一部が外部環境に露出してしまう短すぎるチューブを防ぐことができます。
加熱施工技術
熱収縮チューブを収縮させるには、下地の電線絶縁被覆を損なわず、確実に絶縁性を確保するため、慎重かつ均一な加熱技術が必要です。通常、200~300華氏度(約93~149摂氏度)に設定したヒートガンを、チューブから約7.5~15センチメートル離して、円を描くようにゆっくりと動かしながら、全体に均等に熱を加えます。チューブの中央から始めて、左右両方向へ順に加熱していくことで、空気のたまりやしわが生じることなく、均一に収縮させることができます。また、加熱中は常に動かし続け、局所的な過熱を防ぐ必要があります。過熱するとポリマーが劣化したり、絶縁性能が低下する弱点が生じるおそれがあります。
代替的な加熱方法には、接続部を約65~82℃に加熱した温水に浸す方法や、チューブの収縮開始温度にあらかじめ設定された加熱チャンバーを使用する方法があります。大量生産環境では、産業用ヒートトンネルを用いることで、作業者によるばらつきを排除し、一貫性・再現性の高い熱収縮チューブの収縮処理が可能です。いずれの加熱方法を採用するにせよ、目的は常に同じです:チューブの熱記憶機能を均一に活性化し、電気接続部全体を均等に収縮させ、連続的かつ完全に密閉された絶縁被覆を形成することです。過熱するとポリマー構造が劣化し、絶縁性能が低下します。一方、加熱不足ではチューブが十分に収縮せず、被覆が不完全となり、保護性能が損なわれます。
熱収縮チューブの用途と性能上の利点
一般的な電気・電子機器への応用
熱収縮チューブは、過酷な環境下で電気接続部を絶縁・保護するため、さまざまな産業分野で広く使用されています。自動車分野では、エンジンルーム内の半田接合部や配線接続部を保護するために用いられ、高温・振動・湿気といった厳しい条件に耐えます。航空・宇宙分野では、客室・アビオニクス・推進システムなど、信頼性が絶対に求められる部位において、電気的完全性を維持するために熱収縮チューブが活用されています。医療機器製造では、診断・治療用機器の繊細な接続部を絶縁するために使用され、患者の安全と機器の計測精度を確保しています。通信インフラでは、屋外設置される分岐箱・接続部・機器を、気象条件の厳しさや機械的ストレスから守るために、熱収縮チューブが不可欠です。
家電製品、再生可能エネルギー設備、送配電網、産業用オートメーションなど、さまざまな分野で、適切に使用されたヒートシェンクチューブの安定した性能が活かされています。いずれの用途においても、チューブは基本的な同じ役割を果たします。すなわち、電気接続部を環境要因、物理的損傷、誤った短絡から守る保護・絶縁バリアを形成することです。ヒートシェンクチューブは、電気絶縁テープ、スリーブ、ポッティング材などの代替絶縁手法と比較して、実績のある優れた効果とコストパフォーマンスの高さから、こうした多様な分野で広く活用されています。適切な選定と施工が行われれば、ヒートシェンクチューブは長期間(数十年)にわたり信頼性の高い保護を提供し、保守作業もほとんど必要ありません。
環境および機械的保護
電気絶縁機能に加えて、熱収縮チューブは部品の寿命を延ばし、保守コストを削減する上で不可欠な環境保護機能も提供します。屋外や高湿度環境での電気接続において、水分は最も破壊的な要因の一つであり、導電性の劣化や接触抵抗の増大による発熱を招く腐食を促進します。熱収縮チューブは撥水性のバリアを形成し、水の侵入を防ぐことで、銅などの導電材料を酸化や腐食から守ります。また、自動車のエンジンや産業用機械など振動が激しい環境では、熱収縮チューブが半田接合部や配線接続部にかかる機械的ストレスを緩和し、接続部で頻発する疲労破断を低減します。
ポリオレフィン系のヒートシェrinkチューブは、化学薬品に対する耐性も優れており、産業用および自動車用の現場でよく見られる油類、溶剤、洗浄剤への暴露にも耐えられます。また、チューブ自体の柔軟性により、接続部のわずかな動きにも追随して亀裂や剥離を起こさず、一方で硬質の絶縁材は熱サイクルや機械的応力によって割れてしまうことがあります。このように、環境保護性能、化学耐性、機械的強靭性が三位一体となった特性により、厳しい使用環境下においても電気接続部の長期信頼性を確保できる経済的な絶縁手段として、ヒートシェrinkチューブが選ばれています。これに対し、他の絶縁方法では頻繁な交換やメンテナンスが必要になる場合があります。
よくあるご質問
ご使用のアプリケーションに適したヒートシェrinkチューブの耐電圧はどの程度を選べばよいですか?
熱収縮チューブの定格電圧は、電気回路の最大使用電圧を十分な安全余裕をもって上回っている必要があります。50ボルト未満の低電圧用途では、600~1000ボルトの定格を持つ標準的なポリオレフィン製熱収縮チューブで十分です。50~500ボルトの中電圧用途では、1000~2000ボルトの定格を持つ熱収縮チューブを選択してください。500ボルトを超える高電圧システムでは、特殊なフッロポリマー製熱収縮チューブ、あるいは誘電特性を高めた厚肉型ポリオレフィンチューブが必要になる場合があります。製品仕様書およびシステム設計要件を確認することで、選定した熱収縮チューブが十分な絶縁安全性を確保していることを確認できます。
熱収縮チューブは、誤って装着した場合に再利用または取り外しは可能ですか?
適切に収縮・冷却されたヒートシェンクチューブは、下地の接続部と永続的な密着を形成し、チューブ自体を破損させずに取り外すことはできません。完全に冷却される前にチューブを誤って装着した場合、再び慎重に加熱することで取り外しが可能な場合がありますが、繰り返しの熱サイクルはポリマーの特性を劣化させる可能性があります。重要な用途では、部分的に収縮した材料の再位置決めを試みるよりも、カッターナイフやホットエアでチューブ全体を除去し、新しいチューブを装着する方が、コスト面でも信頼性の面でも一般的に優れています。実際の製品システムへの装着に先立ち、必ず非重要接続部で練習を行い、正しい装着技術を習得してください。
ヒートシェンクチューブの壁厚は絶縁性能にどのような影響を与えますか?
厚肉タイプの熱収縮チューブは、優れた機械的保護性能、高い絶縁破壊電圧、および鋭利な接続部による貫通に対する耐性を提供します。標準肉厚の熱収縮チューブは通常0.5~1.0ミリメートルの厚さで、中程度の電圧および機械的応力がかかる一般的な絶縁用途に適しています。厚肉タイプ(1.5~3.0ミリメートル)は、過酷な環境、高電圧回路、および追加の摩耗抵抗性や紫外線(UV)耐性が求められる用途に推奨されます。薄肉タイプは接続部周囲の外径増加を最小限に抑え、ケーブルやケーブルバンドル全体の外径を小さくすることが重要な狭小空間への組み込みに最適ですが、その分機械的保護性能は若干低下します。